

Di pabrik manufaktur, dua inspektor QC bisa memberi penilaian berbeda pada produk yang sama. Satu inspektor menganggap goresan kecil masih aman, sementara inspektor lain menilainya sebagai cacat. Tanpa kriteria visual inspection yang jelas, staf QC sulit menjaga standar kualitas setiap produk.
Penilaian yang berbeda bisa mengakibatkan produk yang tidak memenuhi standar lolos ke tahap selanjutnya. Ketika divisi QC baru menemukan kerusakan yang terjadi selama penilaian akhir setelah perakitan, perusahaan harus melakukan inspeksi ulang atau menanggung reject. Akibatnya, biaya naik dan jadwal produksi terganggu.
Untuk menghindari tantangan tersebut, perusahaan harus melakukan inspeksi visual menggunakan kriteria dan titik kontrol sesuai standar. Artikel ini akan menjelaskan arti, tujuan, prinsip kerja, jenis, tahapan, teknik, contoh cacat, kriteria pengendalian kualitas, dan pengukuran hasilnya.
 Key Takeaways
- Visual inspection adalah pemeriksaan produk melalui pengamatan langsung atau alat optik untuk menemukan cacat fisik dan perubahan bentuk.
- Jenis visual inspection mencakup inspeksi manual, alat bantu, pemeriksaan jarak jauh (RVI), sistem otomatis, dan inspeksi berbasis AI.
- Alat visual inspection mencakup lampu, kaca pembesar, mikroskop, borescope, kamera industri, vision sensor, computer vision, dan AI
- ScaleOcean Atlas for Manufacturing mengelola checklist dan hasil QC dipadukan dengan ScaleMind untuk membantu mencari data.

Apa Itu Visual Inspection?
Visual inspection adalah metode pemeriksaan yang menggunakan pengamatan langsung atau alat bantu optik untuk memeriksa kondisi produk. Staf QC menggunakan metode ini untuk menemukan goresan, retak, perubahan warna, dan bentuk yang tidak sesuai standar pada produk, komponen, maupun peralatan.
Dalam prosesnya, staf QC membandingkan kondisi produk dengan standar visual, contoh produk, dan checklist kualitas. Mereka memeriksa bagian yang rawan cacat dengan bantuan lampu inspeksi, kaca pembesar, atau kamera agar mereka dapat mencatat kerusakan permukaan secara konsisten selama inspeksi.
Ketika menemukan ketidaksesuaian, staf QC mencatat jenis cacat, lokasi, dan jumlah produk yang bermasalah. Berdasarkan hasil tersebut, divisi produksi dapat menentukan langkah perbaikan, pemeriksaan ulang, atau memisahkan produk cacat agar tidak masuk ke tahap berikutnya maupun ke pelanggan.
Tujuan Visual Inspection dalam Quality Control
Inspeksi visual produk membantu divisi QC menemukan cacat sejak awal, menjaga kualitas setiap hasil produksi, dan menekan risiko reject juga rework. Pemeriksaan ini juga memastikan kondisi produk sesuai standar sebelum masuk ke proses berikutnya. Berikut ini adalah tujuannya:
1. Mendeteksi Cacat Produk Sejak Dini
Staf QC memeriksa bahan atau komponen sejak tahap awal untuk menemukan retak, goresan, dan cacat fisik lainnya. Jika menemukan masalah, mereka langsung memberi tanda dan melaporkannya kepada divisi produksi. Dengan begitu, cacat tidak berlanjut ke proses perakitan dan menambah biaya perbaikan.
2. Menjaga Konsistensi Kualitas Produksi
Penilaian cacat sejak tahap awal juga perlu konsisten sepanjang proses produksi. Untuk menjaga kualitas produk antarshift, perusahaan menetapkan contoh cacat, batas toleransi, dan checklist visual yang sama. Dengan acuan tersebut, staf QC dapat menilai kondisi produk memakai kriteria yang seragam.
3. Mengurangi Risiko Reject dan Rework
Produk cacat yang lolos dari pemeriksaan awal bisa masuk ke proses perakitan dan memicu biaya lain. Jika divisi produksi baru menemukan kerusakan setelah perakitan, pekerja harus membongkar atau memperbaiki produk. Pemeriksaan sejak awal membantu menekan reject, rework, dan keterlambatan produksi.
4. Memastikan Produk Memenuhi Standar Kualitas
Selain menemukan kerusakan, visual inspection membantu staf QC memastikan produk mengikuti spesifikasi perusahaan dan permintaan pelanggan. Staf QC memeriksa warna, bentuk, label, serta kondisi permukaan berdasarkan checklist. Jika ada ketidaksesuaian, mereka menahan produk untuk pemeriksaan ulang.
Prinsip Kerja Visual Inspection
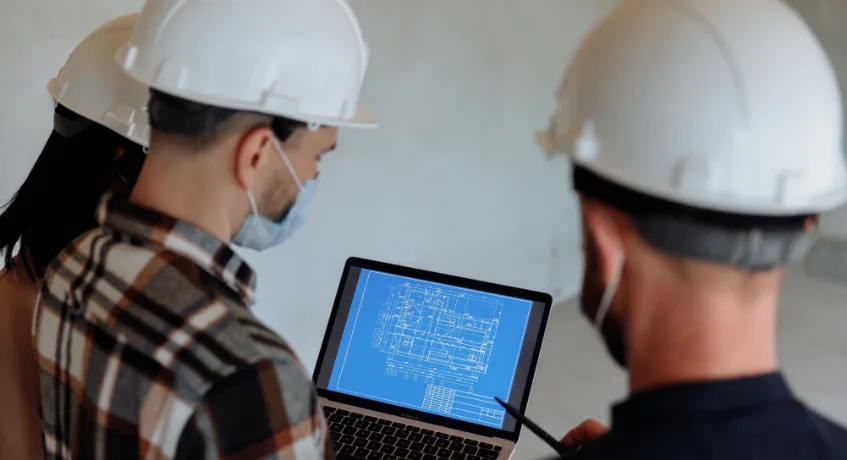
Visual inspection menggunakan penglihatan staf QC untuk memeriksa kondisi fisik produk. Agar permukaan produk terlihat jelas, staf QC bisa mengatur pencahayaan sesuai kebutuhan pemeriksaan. Saat memeriksa komponen, staf QC mengamati bagian produk dari beberapa sisi untuk memastikan kondisi setiap area.
Hasil pengamatan dapat berubah karena posisi produk, jarak pandang, dan kondisi pencahayaan. Contohnya, permukaan logam yang terlalu mengilap membuat goresan sulit terlihat dari sudut tertentu. Maka, staf QC perlu mengubah posisi benda atau arah lampu untuk memastikan kondisi permukaannya.
Prinsip lain berkaitan dengan jumlah produk yang perlu staf QC periksa. Perusahaan bisa memilih untuk melakukan inspeksi pada semua unit yang kemungkinan memiliki cacat atau memilih metode pengambilan sampel proses produksi sudah terkontrol. Metode tergantung pada risiko kualitas, jumlah produk, dan waktu inspeksi.
Jenis-Jenis Visual Inspection
Pemeriksaan visual mencakup pemeriksaan manual, penggunaan alat bantu pemeriksaan, pemeriksaan jarak jauh, otomatisasi dan teknologi kecerdasan buatan. Perbedaan dari teknik ini terletak pada bagaimana manusia atau mesin dapat mengamati kondisi produk dan cacat. Berikut adalah daftar jenisnya:
1. Manual Visual Inspection
Manual visual inspection mengacu pada proses ketika staf QC memeriksa produk dengan mengamati secara langsung. Misalnya, pada perusahaan pembuatan perabotan kayu, staf QC memeriksa lapisan cat, kehalusan tepi meja, dan penyelesaian lemari. Metode ini cocok untuk memeriksa produk dengan bentuk yang berbeda.
2. Visual Inspection dengan Alat Bantu
Berbeda dari pemeriksaan langsung, alat bantu optik membantu staf QC melihat bagian produk yang berukuran kecil. Pada pemeriksaan perhiasan, kaca pembesar memperjelas dudukan batu dan sambungan logam. Staf QC lalu menilai apakah kedua bagian tersebut memenuhi kriteria kualitas dari perusahaan.
3. Remote Visual Inspection (RVI)
Ketika teknisi sulit melihat bagian dalam mesin, Remote Visual Inspection (RVI) membantu pemeriksaan tanpa pembongkaran. Contohnya, saat mengecek turbin pembangkit listrik, teknisi memasukkan borescope melalui lubang pemeriksaan untuk melihat bilah turbin. Layar alat memperlihatkan kondisi komponen.
4. Automated Visual Inspection
Dalam pencetakan kemasan, memeriksa tiap lembaran hasil cetak memakan waktu staf QC. Untuk meningkatkan efisiensi, automated visual inspection dengan kamera membantu memeriksa posisi cetak dan posisi paket. Jika ada cetakan tidak sesuai spesifikasi, maka sebuah peringatan akan muncul.
5. AI-Based Visual Inspection
Pemeriksaan visual berbasis AI mendeteksi cacat melalui pola yang ada untuk melatih algoritma AI. Misalnya, sebuah sistem pemrosesan gambar di sebuah pabrik keramik menggunakan AI untuk mendeteksi cacat pada proses pengecatan dan variasi pola pada ubin. Staf QC mengevaluasi hasilnya sebelum menyatakan kualitas produk.
 Baca juga: Apa itu Rework dan Fungsinya dalam Manufaktur?
Tahapan Visual Inspection dalam Manufaktur
Prosedur pemeriksaan produk secara visual dalam berlangsung mulai ketika perusahaan mendapatkan bahan baku hingga menyiapkan produk untuk pengiriman. Divisi QC akan memeriksa bahan masuk, produksi, produk jadi, dan kondisi pesanan sebelum pengiriman. Berikut ini adalah tahapannya:
1. Incoming Material Inspection
Incoming Material Inspection berlangsung saat pabrik menerima bahan baku atau komponen dari pemasok. Staf QC memeriksa kondisi fisik, kemasan, dan kecocokan barang dengan spesifikasi pembelian. Jika menemukan kerusakan, divisi purchasing menghubungi supplier sebelum memulai tahap produksi.
2. In-Process Visual Inspection
Setelah bahan lolos pemeriksaan awal, In-Process Visual Inspection memantau kondisi produk selama pembuatan. Sebagai contoh, di pabrik kemasan plastik, staf QC mengecek bentuk botol setelah pencetakan. Bentuk yang tidak sesuai membuat operator memeriksa pengaturan mesin sebelum produksi berlanjut.
3. Final Product Inspection
Setelah proses produksi selesai, ada Final Product Inspection oleh pabrik untuk memastikan bahwa produk akhir memenuhi standar. Sebagai contoh, di industri sepatu, staf QC akan memeriksa ukuran sepatu, beberapa jahitan, dan sol sebelum produk akhir disimpan dan dijual kepada konsumen.
4. Pre-Shipment Inspection
Barang yang lolos pemeriksaan akhir akan menjalani Pre-Shipment Inspection. Misalnya, ketika pabrik membungkus pesanan di dalam karton, Staf gudang memeriksa jumlah dan tag tujuan, lalu staf QC memeriksa kondisi pembungkusan. Keduanya menyelesaikan semua masalah sebelum barang tersebut keluar dari gudang.
Cara Melakukan Visual Inspection dalam Quality Control
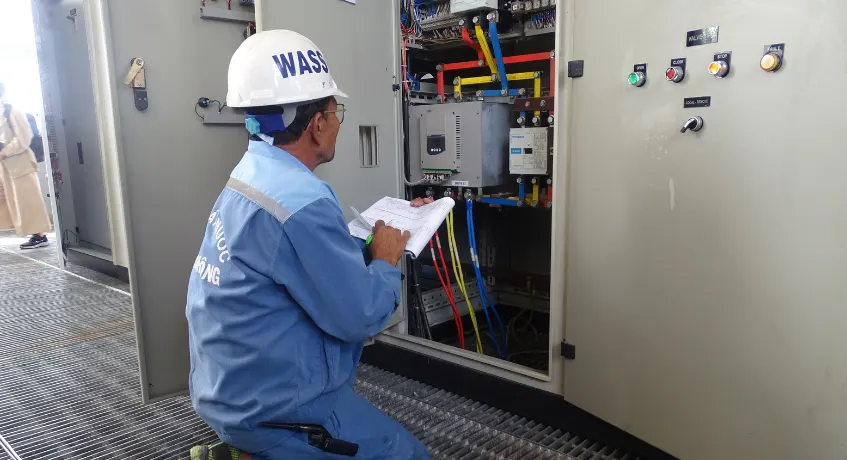
Pemeriksaan visual dalam Quality Control meliputi enam tahap, yaitu standarisasi, persiapan barang dan alat, pemeriksaan fisik, pembagian jenis cacat, pencatatan status, tindak lanjut dan pemeriksaan ulang. Enam tahap ini membantu staf QC mengelola hasil pemeriksaan secara rutin. Berikut tahapannya:
1. Menentukan Standar dan Kriteria Inspeksi
Pertama, divisi QC menetapkan kriteria inspeksi berdasarkan spesifikasi produk dan toleransi cacat dari perusahaan. Pada produksi panel kayu misalnya, staf QC menentukan batas goresan dan perubahan warna yang sesuai standar QC. Acuan ini menjadi dasar penilaian pada setiap pemeriksaan QC.
2. Menyiapkan Objek, Alat, dan Checklist
Tahap selanjutnya melibatkan persiapan produk, lampu inspeksi, lensa pembesar, dan checklist pemeriksaan. Jika produk memiliki banyak komponen, checklist harus mencakup komponen-komponen yang harus diinspeksi oleh staf QC agar tidak ada yang terlewat. Proses ini memastikan work flow yang jelas.
3. Melakukan Pemeriksaan Visual Produk
Setelah semua alat sudah siap, maka tim QC mulai mengamati produk dari berbagai sisi untuk kriteria pengujian. Mereka bergantian untuk memindahkan produk agar dapat mengamati permukaan, sambungan, dan area yang sulit terlihat dari satu sisi lalu mencocokan dengan standar yang ada.
4. Mengidentifikasi dan Mengklasifikasikan Defect
Hasil dari inspeksi tidak hanya harus terbatas pada catatan “cacat”. Staf QA mengklasifikasikan kekurangan berdasarkan efeknya terhadap fungsi produk menjadi kekurangan kecil, sedang, dan besar. Jika ada kebutuhan untuk analisis yang lebih luas, maka FMEA (failure mode and effect analysis) adalah salah satu pilihan.
5. Mencatat Hasil dan Menentukan Status Produk
Sesudah mengklasifikasikan cacat, staf QC menuliskan nomor dan jenis cacat pada sebuah formulir. Dari informasi ini, mereka dapat menentukan apakah produk tersebut dapat diterima, perlu perbaikan, atau reject. Informasi jenis barang reject berguna untuk mengidentifikasi area masalah dalam produksi.
6. Menindaklanjuti Temuan dan Melakukan Inspeksi Ulang
Jika ada produk yang membutuhkan perbaikan, maka divisi produksi akan mencari tahu penyebab cacat dan melakukan perbaikan. Jika cacat tersebut terulang, maka kepala QC dapat corrective action request sehingga divisi yang bersangkutan dapat menentukan rencana perbaikan.
Contoh Cacat Produk yang Diperiksa melalui Visual Inspection
Pemeriksaan visual membantu mendeteksi kerusakan permukaan, perbedaan warna dan bentuk, pemasangan yang salah serta masalah kemasan juga pelabelan. Setiap masalah menimbulkan ancaman yang berbeda pada produk dan pesanan. Berikut adalah beberapa contoh masalah dan cara memeriksa mereka:
1. Retak, Goresan, dan Kerusakan Permukaan
Sebagai contoh, PT Mebel Cipta, mendapat keluhan dari konsumen. Terdapat retakan pada salah satu kaki meja. Hal ini terjadi setelah meja tersebut melewati proses pengamplasan dan pengecatan. Akibatnya, divisi produksi harus memeriksa apakah meja yang diproduksi pada batch yang sama memiliki masalah yang sama.
Untuk menangani masalah tersebut, staf QC memeriksa sambungan dan permukaan kaki meja dengan bantuan lampu inspeksi. Mereka memisahkan meja yang menunjukkan retakan, lalu mencatat lokasi kerusakannya. Divisi produksi menggunakan temuan itu untuk memperbaiki meja sebelum masuk tahap pengemasan.
2. Perbedaan Warna dan Ketidaksesuaian Bentuk
Pada PT Botol Sejahtera misalnya, sebuah produsen kemasan kosmetik. Pelanggan menemukan sejumlah botol dengan warna yang berbeda dari sampel pesanan. Ada juga botol yang bentuk lehernya tidak sesuai sehingga tutup sulit terpasang. Perusahaan perlu memeriksa dua masalah ini sebelum memenuhi pesanan berikutnya.
Perbedaan warna memerlukan pembanding yang konsisten. Karena itu, staf QC menempatkan botol di bawah pencahayaan yang sama dan mencocokkannya dengan sampel pelanggan. Untuk bentuk leher botol, mereka memakai contoh produk sesuai standar agar divisi produksi dapat memisahkan hasil yang bermasalah.
3. Kesalahan Perakitan dan Komponen Hilang
Misalnya, PT Elektronik Nusantara merakit alat pengukur suhu untuk kebutuhan gudang. Saat uji akhir, sejumlah unit tidak menyala karena konektor kabel belum terpasang dan sekrup penutup hilang. Kedua kesalahan tersebut menambah pekerjaan bongkar-pasang dan menghambat target penyelesaian pesanan pelanggan.
Alih-alih menunggu hasil uji fungsi, perusahaan menempatkan pemeriksaan visual sesudah perakitan. Staf QC mengecek posisi konektor, jumlah sekrup, dan kelengkapan komponen sesuai gambar rakitan. Unit yang belum lengkap kembali ke divisi perakitan sebelum menjalani pengujian fungsi berikutnya.
4. Cacat Kemasan, Label, dan Kode Produk
Sebagai contoh, PT Pangan Sentosa mengemas makanan ringan untuk jaringan minimarket. Dalam satu pesanan, divisi gudang menemukan beberapa kemasan penyok, label varian tertukar, dan kode produksi yang sulit terbaca. Kesalahan ini berisiko membuat pelanggan menerima produk dengan informasi yang tidak sesuai.
Untuk mencegah kesalahan pengiriman, staf QC mencocokkan label varian dan kode produksi dengan daftar pesanan serta memeriksa kondisi setiap kemasan. Mereka menahan karton bermasalah untuk penggantian label atau kemasan. Divisi gudang baru melanjutkan pengiriman setelah pemeriksaan ulang.
Alat dan Teknologi Visual Inspection
Alat visual inspection mencakup lampu inspeksi dan kaca pembesar, mikroskop dan borescope, kamera industri dan vision sensor, juga computer vision dan AI. Perusahaan memilih teknologi sesuai detail produk, lokasi pemeriksaan, dan volume produksi serta jenis cacat. Berikut penjelasannya:
1. Lampu Inspeksi dan Kaca Pembesar
Guna pemeriksaan permukaan, staf QC memakai lampu inspeksi agar area kerja mendapat cahaya yang cukup. Kaca pembesar membantu mereka melihat detail kecil, seperti serat kain yang rusak pada industri tekstil. Kombinasi keduanya cocok saat staf perlu memeriksa kondisi produk secara langsung di meja.
2. Mikroskop dan Borescope
Untuk memeriksa komponen kecil atau area sempit, staf QC memakai mikroskop dan borescope. Sebagai contoh, pabrik elektronik menggunakan mikroskop untuk mengecek sambungan solder. Pada pemeriksaan saluran pipa, teknisi memakai borescope untuk melihat bagian dalam tanpa membongkar instalasi.
3. Kamera Industri dan Vision Sensor
Untuk pemeriksaan produk secara berulang, perusahaan dapat beralih dari alat optik manual ke kamera industri dan vision sensor. Misalnya, pabrik kemasan kaleng memakai sensor untuk mengecek posisi tutup saat pengemasan. Saat posisi tutup tidak sesuai acuan, sensor mengirim sinyal kepada operator.
4. Computer Vision dan Artificial Intelligence
Berbeda dari sensor yang mengecek ciri tertentu, computer vision mengolah gambar untuk mengenali bentuk atau pola pada produk. AI dapat membantu mengenali variasi cacat berdasarkan contoh gambar pelatihan. Pada industri kertas, misalnya, teknologi ini membantu divisi QC menemukan noda atau cacat cetak.
Perbedaan Visual Inspection Manual dan Otomatis
Visual inspection manual mengandalkan staf QC untuk mengamati kondisi produk secara langsung. Petugas memeriksa permukaan, bentuk, dan kelengkapan komponen dengan mata atau alat bantu sederhana. Hasil pemeriksaan bergantung pada ketelitian petugas, waktu inspeksi, dan kriteria kualitas perusahaan.
Berbeda dari pemeriksaan manual, automatic visual inspection menggunakan kamera dan sensor untuk mengecek produk saat produksi. Sistem membandingkan gambar dengan kriteria kualitas yang perusahaan tetapkan, lalu memberi sinyal saat menemukan cacat. Cara ini membantu pemeriksaan dalam jumlah besar.
Perusahaan dengan produk beragam dan jumlah produksi terbatas dapat mengutamakan inspeksi manual karena staf QC lebih leluasa menilai setiap detail. Sebaliknya, pabrik dengan produksi massal dapat memakai inspeksi otomatis untuk mempercepat pemeriksaan berulang dan menjaga konsistensi hasil QC.
Contoh Penerapan Visual Inspection di Industri Manufaktur
Penerapan visual inspection membantu perusahaan memeriksa komponen otomotif, produk makanan, perangkat elektronik, alat kesehatan, tekstil, dan hasil pengelasan. Setiap industri menghadapi jenis cacat serta risiko produksi yang berbeda. Berikut adalah enam contoh kasusnya:
1. Industri Otomotif dan Komponen Logam
Sebagai contoh, PT Garda Komponen merupakan perusahaan pemasok berbagai suku cadang otomotif. Perusahaan ini menghadapi masalah retakan pada bracket baja setelah proses stamping. Retakan tersebut berisiko mengganggu kekuatan komponen, sehingga divisi QC perlu memeriksanya sebelum pengiriman.
Untuk menangani retakan tersebut, PT Garda Komponen menerapkan visual inspection dengan alat bantu. Staf QC memakai lampu inspeksi dan kaca pembesar untuk mengecek area tekukan bracket. Setelah memisahkan komponen bermasalah, divisi produksi meninjau kembali pengaturan mesin stamping tersebut.
2. Industri Makanan dan Minuman
Misalnya, PT Rasa Pangan memproduksi saus kemasan dan menerima keluhan distributor karena sejumlah botol bocor. Pemeriksaan awal menemukan tutup botol yang tidak terpasang sempurna. Masalah tersebut dapat merusak produk lain dalam satu karton dan menambah biaya penggantian barang.
PT Rasa Pangan dapat menerapkan automated visual inspection untuk memeriksa tutup botol pada jalur pengemasan. Kamera mengecek posisi tutup dan segel setiap botol, lalu memberi peringatan ketika menemukan ketidaksesuaian. Operator memeriksa mesin penutup sebelum melanjutkan proses pengemasan.
3. Industri Elektronik
Contohnya, PT Arus Elektronik merupakan produsen yang merakit modul pengendali mesin pendingin. Saat pengujian akhir, beberapa unit gagal berfungsi karena konektor miring dan komponen kecil belum terpasang. Akibatnya, divisi perakitan harus membongkar unit sehingga penyelesaian pesanan mundur.
Untuk menemukan kesalahan lebih awal, PT Arus Elektronik memakai visual inspection dengan alat bantu setelah perakitan. Staf QC menggunakan mikroskop untuk mengecek sambungan solder dan posisi konektor. Mereka mengembalikan unit bermasalah ke divisi perakitan sebelum menjalani pengujian fungsi.
4. Industri Farmasi dan Alat Kesehatan
Sebagai contoh, PT Medika Aman memproduksi alat suntik sekali pakai. Divisi QC menemukan sejumlah kemasan dengan segel terlipat dan nomor lot yang tampak sulit terbaca. Masalah tersebut menghambat pemeriksaan identitas produk serta menimbulkan kekhawatiran terhadap kondisi kemasan alat medis.
PT Medika Aman dapat menggunakan automated visual inspection untuk memantau kondisi kemasan dan label pada proses pengemasan. Kamera memeriksa bentuk segel serta keterbacaan nomor lot, sementara staf QC meninjau temuan yang muncul. Unit bermasalah menjalani pemeriksaan lanjutan sebelum rilis.
5. Industri Tekstil dan Garmen
Misalnya PT Tenun Prima, perusahaan garmen yang menerima pesanan seragam kerja. Pelanggan mengeluhkan perbedaan warna kain antarpotongan serta jahitan yang kurang rapi. Karena masalah baru muncul setelah proses penjahitan selesai, divisi produksi harus memeriksa ulang seragam sebelum pengiriman.
Sebagai tindak lanjut, PT Tenun Prima menerapkan manual visual inspection untuk menilai warna dan kerapian jahitan seragam. Staf QC membandingkan kain dengan sampel pesanan pada pencahayaan serupa. Mereka lalu mengirim seragam yang bermasalah ke divisi jahit untuk menjalani perbaikan jahitan.
6. Industri Fabrikasi dan Pengelasan
Sebagai contoh, PT Baja Konstruksi membuat rangka penyangga untuk proyek gudang. Pengawas menemukan percikan logam berlebih dan bentuk jalur las yang tidak merata pada beberapa sambungan. Temuan tersebut membuat perusahaan perlu mengecek kualitas hasil pengelasan sebelum tahap pemasangan rangka.
PT Baja Konstruksi dapat menggabungkan manual visual inspection dengan pemeriksaan memakai alat bantu. Inspektor QC mengamati jalur las dan memakai kaca pembesar untuk mengecek retakan permukaan. Setelah menemukan bagian bermasalah, welder melakukan koreksi sebelum menjalani inspeksi ulang.
Standar Quality Control dalam Visual Inspection
Standar quality control dalam visual inspection mencakup klasifikasi cacat critical, major, dan minor, kriteria penerimaan atau penolakan produk, sampling inspection dengan Acceptable Quality Limit (AQL), serta checklist dan catatan inspeksi. Berikut ini adalah standar pemeriksaannya:
- Klasifikasi Defect Critical, Major, dan Minor: Staf QC mengelompokkan cacat berdasarkan tingkat risiko terhadap keselamatan, fungsi produk, dan tampilan.
- Kriteria Penerimaan dan Penolakan Produk: Perusahaan menetapkan batas cacat agar staf QC dapat menentukan produk yang lolos, perlu perbaikan, atau reject.
- Sampling Inspection dan Acceptable Quality Limit: Staf QC mengambil sampel dari satu lot dan memakai AQL untuk menentukan batas penerimaan lot.
- Checklist dan Catatan Hasil Inspeksi: Staf QC mencatat bagian pemeriksaan, jenis cacat, jumlah temuan, dan status produk sebagai bukti hasil inspeksi.
Untuk menjaga standar inspeksi tetap konsisten, ScaleOcean Atlas for Manufacturing membantu divisi QC mencatat temuan cacat dan memantau tindak lanjut melalui modul Quality Management. Jadwalkan konsultasi gratis bersama ScaleOcean untuk mengetahui penerapannya di pabrik Anda!

Kelebihan dan Keterbatasan Visual Inspection
Visual inspection memiliki kelebihan dalam menemukan cacat permukaan sejak awal, mempercepat pemeriksaan produk, dan mendukung pengendalian kualitas. Namun, metode ini juga memiliki keterbatasan karena hasilnya bergantung pada kondisi pengamatan dan jenis kerusakan. Berikut penjelasannya:
1. Kelebihan Visual Inspection
Visual inspection membantu staf QC menemukan retak, goresan, atau kesalahan perakitan tanpa perlu membongkar produk. Dengan pemeriksaan sejak awal, divisi produksi dapat menangani masalah sebelum barang masuk ke tahap berikutnya. Metode manual juga tidak selalu memerlukan peralatan khusus.
2. Keterbatasan Visual Inspection
Meski efektif untuk cacat yang terlihat, visual inspection tidak mampu memastikan kerusakan di dalam material. Hasil pemeriksaan juga dapat berubah akibat pencahayaan, kelelahan staf QC, atau posisi produk. Karena itu, perusahaan perlu menambah pengujian produk untuk memeriksa cacat tersembunyi.
Tantangan Penerapan Visual Inspection di Pabrik
Tantangan visual inspection di pabrik mencakup perbedaan penilaian staf QC, pencahayaan dan kondisi area kerja, keterampilan pemeriksa, ketidaksamaan catatan inspeksi, dan biaya juga kesiapan sistem otomatis. Setiap kendala dapat memengaruhi hasil pemeriksaan. Berikut penjelasannya:
1. Perbedaan Penilaian Antarinspektor
Dua staf QC dapat memberi penilaian berbeda terhadap goresan pada produk yang sama. Satu staf menganggap goresan masih aman, sedangkan staf lainnya meminta perbaikan. Agar keputusan mereka konsisten, kepala QC perlu menetapkan contoh cacat dan membahas perbedaan hasil inspeksi secara rutin.
2. Pencahayaan dan Lingkungan Inspeksi
Selain perbedaan penilaian, kondisi ruang inspeksi juga memengaruhi hasil pemeriksaan. Contohnya, lampu redup membuat staf QC sulit melihat permukaan, sedangkan pantulan cahaya dapat menyamarkan goresan pada logam. Karena itu, kepala QC mengatur arah lampu dan menjaga kebersihan area kerja.
3. Kompetensi dan Pelatihan Inspektor QC
Kondisi ruang yang baik belum cukup jika staf QC belum mengenali berbagai jenis cacat. Saat pergantian shift, staf baru bisa salah membedakan kerusakan ringan dan berat. Untuk mengurangi kesalahan tersebut, perusahaan mengadakan pelatihan dengan contoh produk dan evaluasi bersama kepala QC.
4. Ketidakkonsistenan Data Hasil Inspeksi
Perbedaan antarshift juga muncul dalam catatan hasil inspeksi QC. Misalnya, satu staf menulis ‘cacat permukaan’, sementara staf lain mencatat ‘goresan’ untuk masalah serupa. Format yang konsisten membantu kepala QC membandingkan temuan dan mendukung statistical process control pada proses produksi.
5. Biaya dan Kesiapan Otomatisasi Inspeksi
Ketika pabrik ingin mengurangi pemeriksaan manual, biaya dan kesiapan otomatisasi menjadi tantangan lain. Perusahaan perlu menyiapkan kamera, sensor, perangkat lunak, serta penyesuaian mesin produksi. Selain itu, staf harus memahami cara kerja alat agar proses inspeksi tetap berjalan lancar.
Cara Mengukur Efektivitas Visual Inspection
Efektivitas visual inspection mencakup defect rate dan first pass yield, scrap rate dan rework rate, inspection cycle time, serta false reject dan missed defect rate. Keempat ukuran ini membantu divisi QC menilai hasil inspeksi, produk bermasalah, dan waktu pemeriksaan. Berikut penjelasannya:
1. Defect Rate dan First Pass Yield
Untuk menilai kualitas hasil produksi, divisi QC memantau defect rate dan first pass yield. Defect rate menghitung persentase produk cacat, sementara first pass yield menunjukkan persentase produk yang lolos pemeriksaan pertama tanpa perbaikan. Keduanya membantu kepala QC menilai hasil produksi.
2. Scrap Rate dan Rework Rate
Selain jumlah produk cacat, perusahaan perlu menghitung biaya kualitas akibat cacat. Scrap rate menunjukkan persentase produk yang harus perusahaan buang, sementara rework rate menghitung bagian yang memerlukan perbaikan. Divisi produksi memantau keduanya untuk mengendalikan kerugian akibat cacat.
3. Inspection Cycle Time
Waktu pemeriksaan juga memengaruhi kelancaran produksi. Inspection cycle time menunjukkan rata-rata durasi staf QC memeriksa satu unit produk. Kepala QC menghitungnya dari total waktu inspeksi dan jumlah unit. Saat durasi meningkat, ia dapat meninjau alokasi staf dan penggunaan alat pemeriksaan.
4. False Reject dan Missed Defect Rate
Namun, pemeriksaan cepat tetap harus menghasilkan keputusan yang tepat. False reject rate mengukur persentase produk baik yang staf QC tolak, sementara missed defect rate menunjukkan cacat yang lolos pemeriksaan. Melalui pemeriksaan ulang, kepala QC dapat menilai kedua jenis kesalahan tersebut.
Penelitian dalam Journal of Manufacturing Systems (2018) memperkirakan kesalahan tipe I sebesar 17,8% dan tipe II sebesar 29,8% pada inspeksi visual komponen cor logam. Hasil ini menunjukkan risiko salah menolak komponen baik dan menerima komponen cacat.
Dukung Proses Visual Inspection dengan ScaleOcean Atlas
Visual inspection membantu pabrik menemukan cacat produk, tetapi pemeriksaan saja belum cukup untuk menjaga kualitas. Divisi QC perlu mencatat hasil, menelusuri temuan, dan berkoordinasi dengan produksi saat muncul masalah. Tanpa data yang terhubung, tindak lanjut bisa terlambat dan berulang.
Untuk mengelola proses tersebut, ScaleOcean Atlas for Manufacturing menyediakan modul Quality Management. Divisi QC dapat mengelola checklist, mencatat hasil inspeksi dan temuan cacat, serta memantau tindak lanjut dalam sistem yang sama. Divisi produksi pun dapat meninjau masalah sesuai catatan QC.
Selain pengelolaan kualitas, ScaleMind membantu user mencari data produksi, stok, dan laporan kualitas melalui prompt dalam Atlas. Perusahaan dapat meminta ringkasan temuan QC untuk meninjau masalah produksi. Segera jadwalkan konsultasi gratis bersama ScaleOcean.
Berikut ini adalah modul ScaleOcean Atlas for Manufacturing:
- Production Planning & Scheduling: Software PPIC membantu divisi produksi mengatur kapasitas mesin, urutan pekerjaan, dan jadwal berdasarkan kebutuhan pesanan agar target produksi tetap terkendali.
- Material Requirement Planning: Software MRP menghitung kebutuhan bahan dari pesanan, stok tersedia, jadwal pasokan, dan BoM sehingga divisi purchasing dapat menyiapkan pembelian tepat waktu.
- Bill of Material: Kelola daftar material, jumlah kebutuhan, versi, dan perubahan komponen untuk menjaga kesesuaian bahan pada setiap produk sepanjang proses produksi berlangsung.
- Work Order Management: Pantau penerbitan hingga penyelesaian work order, termasuk progres pekerjaan, hasil produksi, dan status pesanan agar divisi terkait mengetahui perkembangan setiap tugas.
- Shop Floor Control: Pantau hasil produksi, waktu berhenti mesin, jumlah scrap, dan perkembangan pekerjaan langsung dari aktivitas lantai produksi untuk mendukung evaluasi supervisor.
- Hitung HPP Otomatis: Hitung biaya bahan baku, tenaga kerja, dan overhead berdasarkan data produksi aktual agar divisi finance dapat memantau HPP setiap produk.
Kesimpulan
Visual inspection membantu perusahaan manufaktur menemukan cacat produk sejak awal, menjaga standar kualitas, dan mengurangi risiko reject serta rework. Melalui pemeriksaan manual atau otomatis, divisi QC dapat menilai kondisi produk pada setiap tahap produksi dan menentukan tindak lanjut.
Untuk mendukung proses tersebut, ScaleOcean Atlas for Manufacturing membantu divisi QC mengelola checklist, hasil inspeksi, dan tindak lanjut cacat dalam satu sistem. ScaleMind turut membantu merangkum data melalui prompt. Jadwalkan konsultasi gratis bersama ScaleOcean untuk mengetahui penerapannya!
FAQ tentang Visual Inspection:
1. Bagaimana perbedaan visual inspection dengan NDT?
Visual inspection memeriksa kondisi fisik produk melalui pengamatan langsung atau alat bantu optik. Sementara itu, Non-Destructive Testing (NDT) mencakup berbagai metode pengujian tanpa merusak material, termasuk visual inspection, ultrasonic testing, dan radiographic testing.
2. Apakah visual inspection memerlukan teknologi AI?
Tidak. Staf QC dapat melakukan visual inspection secara manual menggunakan penglihatan langsung atau alat bantu optik. Namun, perusahaan juga dapat memakai AI untuk membantu mengenali pola cacat melalui analisis gambar, terutama pada pemeriksaan produk dalam jumlah besar.
3. Apa perbedaan visual inspection dengan quality control?
Visual inspection merupakan metode pemeriksaan untuk menemukan cacat fisik atau ketidaksesuaian produk. Sementara itu, quality control mencakup kegiatan pengendalian kualitas yang lebih luas, seperti penetapan standar, pengujian produk, pencatatan hasil inspeksi, dan tindak lanjut cacat.